
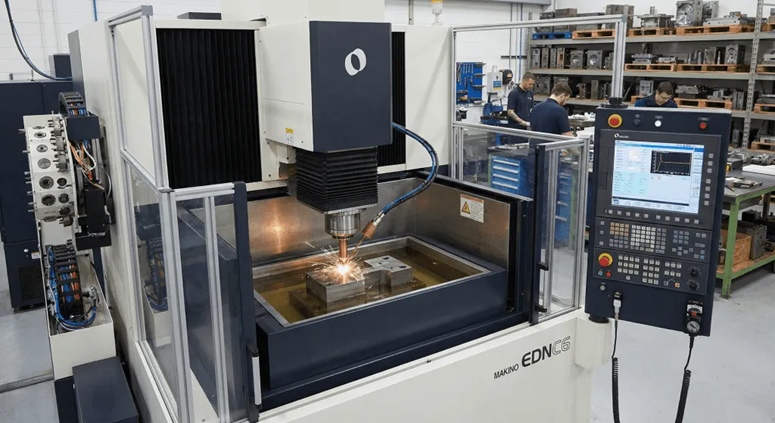
Электрооэрозионные станки (ЭЭО) – это высокоточные установки для обработки токопроводящих материалов, где формообразование происходит за счёт электрических разрядов между электродом и заготовкой в диэлектрической среде.
Такая технология позволяет получать сложные контуры, тонкие канавки и микродетали там, где традиционное резание ограничено твёрдостью материала или геометрией, поэтому станки и оборудование для бизнеса на базе ЭЭО востребованы в инструментальном производстве, машиностроении, авиа- и медтехнике.
К основным видам электрооэрозионных станков относят проволочно-вырезные (wire EDM) для контурной резки, прошивные (sinker EDM) для получения полостей и штампов, а также сверлильные (EDM drilling) для быстрого формирования глубоких отверстий малого диаметра. Выбор типа оборудования определяется задачами: изготовлением пресс-форм и матриц, обработкой твёрдых сплавов и закалённых сталей, восстановлением деталей, а также серийным выпуском высокоточных компонентов с минимальными деформациями.
Принцип EDM-обработки: разряд, диэлектрик, формирование эрозионного кратера
Электроэрозионная обработка (EDM) основана на управляемом разрушении материала заготовки серией электрических разрядов между электродом-инструментом и деталью. Съём металла происходит не механическим резанием, а за счёт локального теплового воздействия в микрозоне контакта, что особенно эффективно для твёрдых и труднообрабатываемых сплавов.
Ключевое условие процесса – наличие межэлектродного зазора, заполненного диэлектрической жидкостью. Она обеспечивает электрическую прочность до момента пробоя, стабилизирует разряд, а также участвует в охлаждении и выносе продуктов эрозии, влияя на стабильность обработки и качество получаемой поверхности.
Разряд и роль диэлектрика
В рабочем зазоре поддерживается импульсное напряжение: пока диэлектрик сохраняет изоляционные свойства, ток не течёт, а энергия накапливается в электрическом поле. Когда напряжённость достигает критического уровня, возникает пробой – формируется плазменный канал, резко падает сопротивление, и через зазор протекает кратковременный токовый импульс.
Диэлектрик выполняет сразу несколько функций: ограничивает область разряда, способствует быстрому гашению импульса и восстановлению изоляции между импульсами, снижает риск устойчивой дуги и перегрева. Кроме того, поток жидкости (прокачка или промывка) удаляет частицы расплава и окалины из зазора, иначе они могут вызвать паразитные разряды и ухудшить геометрию.
Формирование эрозионного кратера
В момент разряда энергия выделяется в чрезвычайно малом объёме: температура в зоне плазменного канала быстро возрастает, и материал на поверхности заготовки (и частично электрода) плавится и местами испаряется. По окончании импульса плазменный канал схлопывается, давление падает, а диэлектрик резко охлаждает зону воздействия и способствует отрыву расплавленных частиц от поверхности.
На месте каждого импульса остаётся эрозионный кратер; суммарная поверхность после EDM – это совокупность перекрывающихся кратеров. Характер этих микрорельефов определяется параметрами импульсов и условиями промывки, поэтому режимы обычно разделяют на:
- Черновые – большая энергия импульса, крупные кратеры, высокий съём материала.
- Чистовые – меньшая энергия, мелкие кратеры, улучшенная шероховатость и точность.
Стабильность формирования кратера зависит от постоянства межэлектродного зазора и чистоты диэлектрика: избыток продуктов эрозии повышает вероятность перехода от искрового режима к дуговому, что приводит к дефектам, локальным прижогам и ухудшению повторяемости размера.
