
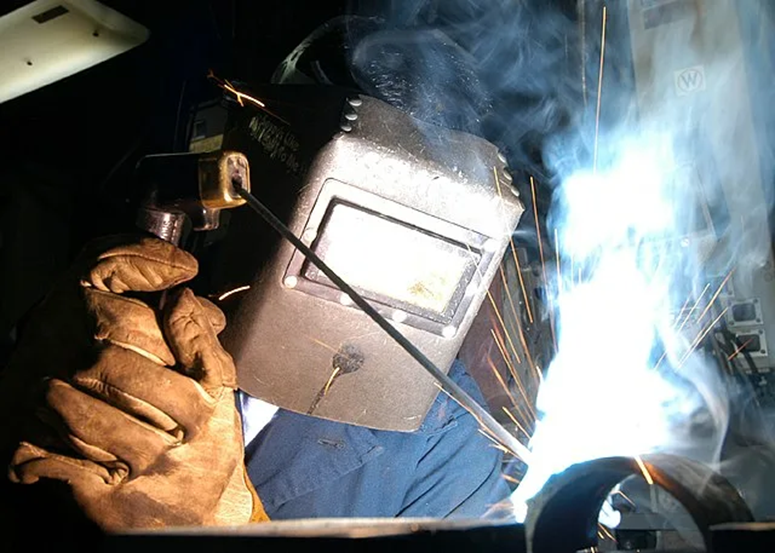
Дуговая сварка – один из самых распространённых способов неразъёмного соединения металлических деталей, основанный на тепле электрической дуги.
Метод от https://hardpart.ru/uslugi/svarka-metalla/ ценят за универсальность: им сваривают углеродистые и легированные стали, нержавейку, чугун (с оговорками по технологии), а также многие цветные металлы при подборе подходящих расходников и режима.
Качество шва в дуговой сварке определяется не только аппаратом, но и подготовкой кромок, правильным выбором электрода или проволоки, настройкой тока и защитой сварочной ванны от воздуха. Ниже – понятное описание процесса, ключевые разновидности и практические советы, которые помогут получить ровный, прочный и прогнозируемый результат.
Технология дуговой сварки: как работает процесс
Суть технологии проста: между электродом и изделием зажигается электрическая дуга, температура которой расплавляет металл кромок и присадочный материал. Образуется сварочная ванна, которая при охлаждении кристаллизуется в монолитный шов. Чтобы металл не окислялся, его защищают газом, флюсом или покрытием электрода.
Основные виды дуговой сварки
- MMA (ручная дуговая сварка покрытым электродом) – самый доступный и «полевой» вариант: подходит для монтажных работ, ремонта, сварки на улице, но требует навыка стабилизации дуги и ведения шва.
- MIG/MAG (полуавтоматическая сварка проволокой в газе) – высокая производительность и удобство для тонкого/среднего металла; качество сильно зависит от газа, чистоты поверхности и правильной подачи проволоки.
- TIG (аргонодуговая сварка неплавящимся электродом) – максимально аккуратные швы и контроль ванны, подходит для нержавейки и тонких деталей; скорость ниже, требования к чистоте выше.
- Сварка под флюсом – чаще промышленный вариант для длинных швов и толстого металла, с отличной защитой ванны и высокой повторяемостью.
Подготовка металла и кромок
Даже идеальная настройка аппарата не спасёт, если кромки грязные или неправильно подготовлены. Перед сваркой удаляют ржавчину, краску, масло и влагу, а кромки формируют так, чтобы обеспечить провар по толщине. Для тонкого металла важен минимальный зазор и аккуратная прихватка, для толстого – фаска и корневой зазор под выбранную технологию.
Настройка режима: ток, полярность и техника ведения
Режим задают под диаметр электрода/проволоки, положение шва и толщину металла. Слишком высокий ток даёт прожоги, подрезы и чрезмерное разбрызгивание; слишком низкий – непровар и «холодный» шов. Важно держать стабильную длину дуги, контролировать угол наклона и скорость перемещения: равномерность валика почти всегда важнее «быстроты».
Физика электрической дуги и формирование сварочной ванны
Качество соединения напрямую зависит от баланса между выделяемой мощностью дуги, скоростью отвода тепла в основной металл и управлением переносом металла через дуговой промежуток. Понимание физики дуги помогает осознанно подбирать режимы и избегать типичных дефектов: непровара, подрезов, пористости и прожогов.
Итог
Электрическая дуга одновременно является источником тепла и инструментом переноса металла: она нагревает кромки до жидкого состояния, поддерживает расплав и задаёт условия для его перемешивания. Сварочная ванна формируется как динамическая система, где на расплав воздействуют электромагнитные силы, давление дуги, поверхностное натяжение и гравитация, а стабильность этих факторов определяет геометрию валика и глубину проплавления.
- Стабильная дуга – равномерный нагрев и устойчивое плавление без разбрызгивания.
- Управляемая ванна – нужная ширина и усиление шва при достаточном проплавлении.
- Правильная защита – снижение пористости и окисления, улучшение структуры металла шва.
- Адекватный тепловложение – минимум прожогов и деформаций при сохранении прочности.
