
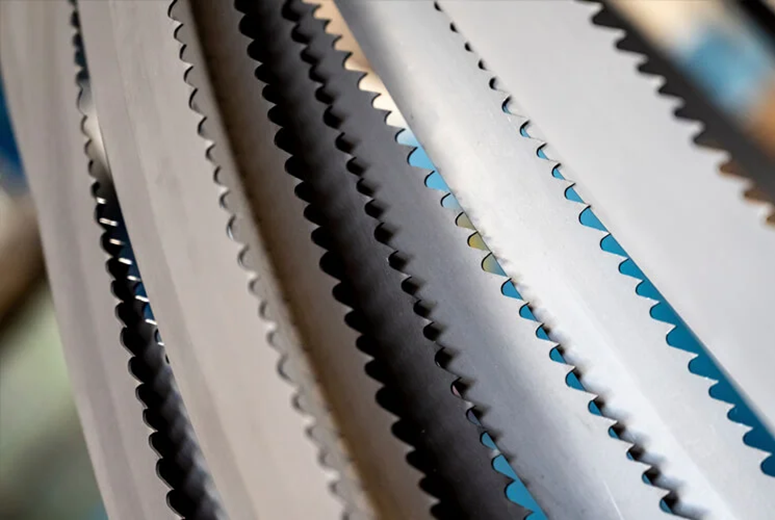
Стабильный раскрой начинается не с запуска станка, а с правильного выбора расходного инструмента. Даже качественное оборудование не покажет нужную производительность, если зубья не соответствуют материалу, сечению заготовки и режиму резания.
Ошибки проявляются быстро: появляются вибрации, рез уходит в сторону, поверхность детали требует дополнительной обработки.
Перед тем как купить полотно для ленточной пилы, специалисты производственного участка уточняют несколько параметров. Важны длина ленты, ширина, толщина, шаг зубьев и форма их заточки. Эти характеристики сверяют с паспортом станка и технологической картой конкретной операции.
Что нужно учесть при заказе
Длина полотна должна соответствовать диапазону натяжения, предусмотренному конструкцией пилы. Слишком короткую ленту невозможно правильно установить, а длинная не обеспечит нужного натяжения. Ширину выбирают с учётом радиуса шкивов и требований к прямолинейности реза.
В заявке поставщику указывают:
- модель и назначение ленточной пилы;
- размеры установленного полотна;
- материал, форму и размеры заготовки;
- режим работы и предполагаемую загрузку;
- требования к скорости и чистоте реза.
Если предстоит обрабатывать трубы, профиль или листовой прокат, дополнительно сообщают толщину стенки. Для сплошного прутка значение имеет диаметр. Эти сведения помогают определить подходящий шаг зубьев без длительного подбора на самом станке.
Почему важен шаг зубьев
При резке тонкостенного профиля в рабочей зоне должно находиться несколько зубьев. Если шаг слишком крупный, зуб цепляется за край заготовки, получает ударную нагрузку и быстро повреждается. Мелкий шаг на массивном металле приводит к забиванию впадин стружкой и перегреву полотна.
Переменный шаг снижает вибрации при обработке деталей сложной формы. Постоянный шаг подходит для операций с устойчивым сечением и равномерной нагрузкой. Выбор зависит также от марки металла: конструкционная сталь, нержавеющий сплав и цветной металл требуют разных режимов.
Как продлить срок службы
Новую ленту вводят в работу постепенно. Первые резы выполняют с пониженной подачей, чтобы рабочие кромки приняли нагрузку без резкого воздействия. Перед сменой проверяют направляющие, натяжение, состояние щётки и подачу охлаждающей жидкости.
Не стоит компенсировать затупление увеличением давления на заготовку. Такой режим ускоряет износ зубьев и нагружает привод. Когда рез становится неровным, сначала проверяют зажим детали, скорость полотна и удаление стружки. Системный контроль помогает снизить расход инструмента и сохранить точность обработки.

